隅肉溶接とは?突合せ溶接との違いや強度計算・記号の基本を徹底解剖
構造物の接合において、産業機械から建築鉄骨、橋梁に至るまで、図面上で圧倒的な頻度で指定されるのが「隅肉(すみにく)溶接」です。金属加工の現場で用いられる溶接継手のうち、実に7割から8割近くを隅肉溶接が占めるとも言われており、製造コストや工期を最適化する上で欠かせない基幹技術として君臨しています。
しかし、開先加工が不要で施工性に優れるという利便性の裏には、応力集中の発生や内部欠陥の検査難度といった構造的なウィークポイントが潜んでいます。部材の破断や疲労破壊を防ぎ、安全な構造設計を実現するには、のど厚や脚長の正確な幾何学的理解、さらにはJIS規格に基づく図面記号の読み解きと許容応力度の算出ロジックが必須です。2026年現在の施工基準や現場の実態に照らし合わせ、その核心を徹底解剖します。
📌 【この記事の重要ポイントまとめ】
- 要点1:隅肉溶接は開先加工なしで部材同士をT継手や重ね継手として接合できるため、大幅なコスト低減と工数削減を実現する。
- 要点2:強度は母材の引張強度ではなく「有効のど厚(理論値:脚長×0.7)」を基準とした「せん断応力」で計算され、最小サイズ規定や有効溶接長の管理が極めて重要になる。
- 要点3:ルート部の未溶着によって応力集中を受けやすいため、過大なルート間隙の放置や強い曲げ疲労が加わる主部材への適用には厳格な施工管理と見極めが求められる。
【設計の最前線】隅肉溶接とは何か?突合せ溶接との決定的な違いと多用される真の理由
隅肉溶接とは、直交またはある角度を持って交差する2枚の鋼板の角(かど)部分に対し、三角形の断面形状をなすように溶着金属を盛り付けて接合する溶接工法です。T継手、十字継手、重ね継手、角継手などで広く用いられ、構造物の骨格を組み上げる際の標準的手法として定着しています。
設計現場でこれほどまでに多用される最大の理由は、「開先(かいさき)加工」を原則として必要としない圧倒的な生産効率の高さにあります。鋼板同士の端面を突き合わせる工法と比較して、部材切断後のガス切断端面やミリ単位の面取り加工を施す手間が省け、部材を重ね合わせる、あるいは直角に当てがうだけでそのままアークを飛ばすことが可能です。この「前準備の簡易さ」が、加工コストと段取り時間を劇的に削減します。
ここで必ず比較対象となるのが「突合せ溶接(完全溶込み溶接)」および「部分溶込み溶接」との本質的な違いです。それぞれの特徴を整理すると、応力の伝達経路と破壊モードの差異が浮き彫りになります。
突合せ溶接は母材の板厚全体を完全に溶かし込んで一体化させるため、接合部における応力の流れが母材と同等にスムーズです。これに対し、隅肉溶接は母材の表面同士を外側のビードでつなぎ止める構造であるため、継手のルート(根本)部分に応力が集中しやすく、引張力や曲げモーメントに対しても「溶接金属の断面をすべり切ろうとするせん断力」として抵抗する挙動を示します。この力学的なメカニズムの違いを把握せずに「手軽だから」と安易に配置すると、予期せぬ脆性破壊を招く引き金となります。
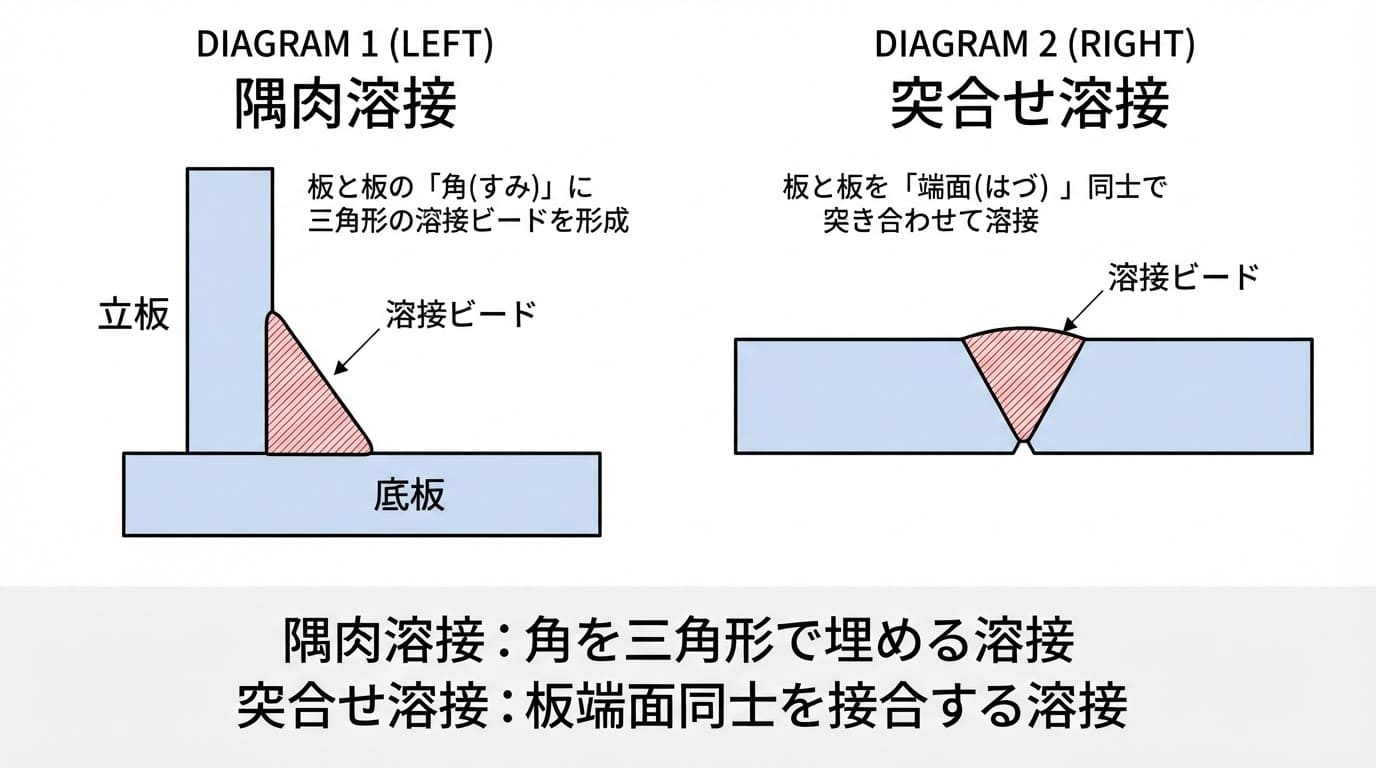
【数値で徹底比較】隅肉溶接と突合せ溶接・部分溶込み溶接の仕様データ
接合形式の選定ミスは、構造物の耐震性や疲労強度に直結します。実務で直面する代表的な溶接形式の差異を客観的な指標で比較しました。
| 項目 | 隅肉溶接 | 部分溶込み溶接 | 突合せ溶接(完全溶込み) |
|---|---|---|---|
| 開先加工の要否 | 原則不要(加工コスト極小) | 必要(片側または両側開先) | 必須(高精度な開先加工) |
| 応力集中係数 | 高い(ルート部・止端部) | 中程度(未溶着部に残存) | 低い(スムーズに応力伝達) |
| 許容耐力・評価基準 | のど断面のせん断耐力評価 | 有効のど厚に応じた強度評価 | 母材基準強度と同等とみなす |
| 主な非破壊検査(NDT) | 外観検査(VT)、磁粉・浸透(MT/PT) | 超音波探傷(UT ※制限あり) | 超音波(UT)、放射線(RT) |
| 適した適用箇所 | リブ、ガセットプレート、小梁、二次部材 | 厚板T継手、過大な引張のない柱梁 | 大梁継手、柱主耐力部、圧力容器 |
強度計算の要所|「脚長とのど厚」の関係と許容応力度の実務計算法
隅肉溶接の構造計算を司る根幹概念が「脚長(きゃくちょう:S)」と「のど厚(のどあつ:a)」です。両者の幾何学的な関係を正しく認識することは、過小設計による破断事故や、過剰溶接による母材の熱歪みを未然に防ぐ生命線となります。
直角に交わる母材に対し、二等辺三角形のビードを形成する「等脚隅肉溶接」において、底辺および高さに相当する寸法が脚長($S$)です。そして、強度の支配断面となるのが、溶接ルート部からビード表面までの最短距離である「理論のど厚($a$)」です。直角二等辺三角形の幾何関係から、理論のど厚は以下の数式で導き出されます。
$$a = S \times \cos 45^\circ = \frac{S}{\sqrt{2}} \approx 0.707S$$
実務設計では簡便に「有効のど厚 = 脚長 × 0.7」として扱われます。ビード表面が盛り上がっている(余盛がある)場合でも、余盛部分は静的強度計算上の耐力としてカウントされません。逆にビード表面が窪んでいる(凹ビード)場合は、実際の最小厚さを実効のど厚として算定しなければなりません。
強度計算の実務においては、接合部に引張荷重が作用しようと曲げモーメントが作用しようと、接合面は「のど断面のせん断破壊」を起こす前提で計算します。有効溶接長を $L$、作用荷重を $P$ としたとき、発生するせん断応力度 $\tau$ は以下の式で求められます。
$$\tau = \frac{P}{a \times L}$$
この $\tau$ が、鋼材の基準強度($F$値)から算出される許容せん断応力度(長期許容応力度 $f_s = F / (1.5 \sqrt{3})$、短期許容応力度 $f_{s\_short} = 1.5 \times f_s$)を下回っていなければなりません。
さらに実務上で見落としてはならないのが「有効溶接長」の減算規定です。アーク溶接の始端(スタート部)と終端(クレーター部)には欠陥が発生しやすく、のど厚が十分に確保できません。そのため、日本建築学会の規準等では、「有効溶接長 = 全溶接長 - 2 × 脚長($2S$)」として計算するのが基本原則となっています。加えて、薄板溶接を除き、熱影響による母材の急冷硬化割れを防ぐ観点から、板厚に応じた「最小サイズ規定(最小脚長)」が厳格に定められています。

JIS規格に準拠した隅肉溶接記号の読み方と図面指示の鉄則
設計者の意図を工場の溶接工へ寸分の狂いもなく伝達するため、JIS Z 3021(溶接記号)に準拠した製図記号の正確な読解が求められます。図面指示のミスは、部材の組み間違いや手戻りによる莫大な損失を発生させます。
隅肉溶接を表す基本記号は、水平な基線上に描かれる「直角三角形」です。直角を形成する垂直線は「必ず左側」に配置され、斜辺が右側に伸びる形状で統一されています。
図面読解において技術者が直面する最大の壁が「矢の側」と「反対側」の識別です。水平な基線に対して矢印(矢)が部材の接合面を直接指し示している場合、以下の規則に従います。
- 基線の下側に直角三角形がある場合:「矢の側」の接合面を溶接する。
- 基線の上側に直角三角形がある場合:「反対側」の接合面を溶接する。
- 基線の上下両方に直角三角形がある場合:両側から挟み込む「両面隅肉溶接」を行う。
寸法の指示方法にも厳格なルールが存在します。直角三角形の「左側」に脚長寸法(例:6)を明記し、直角三角形の「右側」に有効溶接長さ(例:150)を記載します。断続溶接の場合は、右側に「溶接長さ × 溶接箇所数(ピッチ)」の形式で記述され、千鳥配置にする場合は上下の記号を互い違いにずらして表現します。
さらに、基線と矢が交差する結節点に「全周溶接」を示す小さな丸印(○)が付与されている場合は、部材の全周をぐるりと一周溶接しなければなりません。また、現場溶接を示す「旗(フラッグ)」記号の有無も、工場製作と現場架設の工順を分ける決定的なサインです。
【実態検証】現場目線で見えたリアル|ルート間隙の許容基準と建築鉄骨施工要領
設計図の上では隙間なく直角に組み合わさっている部材も、鉄骨製作工場や工事現場の実態においては、母材の歪み、切断公差、建て方の累積誤差によって必ず「隙間」が生じます。この隙間を「ルート間隙(ルートギャップ)」と呼びます。
建築鉄骨の施工標準である「建築工事標準仕様書 JASS 6 鉄骨工事」や建築鉄骨溶接施工要領書において、隅肉溶接のルート間隙基準は極めて厳格に規定されています。
標準的なルート間隙の許容値は「1.5mm以下」です。しかし、実際の建て方現場では2mm〜3mm程度の隙間が発生することは珍しくありません。JASS 6の管理基準では、間隙が許容値を超えた場合、以下のような段階的な補正措置が義務付けられています。
- ルート間隙が1.5mm超〜3mm以下の場合:隙間の寸法分だけ、規定の脚長を現場で増し盛りする(脚長増し施工)。例えば設計脚長が6mmで間隙が2mmの場合、合計8mmの脚長を確保する。
- ルート間隙が3mm超〜5mm以下の場合:裏当金を当てて溶接するか、薄板ライナーの挿入、あるいは適切な盛金(肉盛り補修)を行った後に仕上げ溶接を行う。
- ルート間隙が5mmを超える場合:原則としてそのままの溶接は禁止。部材の切り直し、継手形式の変更、または構造設計者との協議による大規模な是正工事が必要となる。
鉄骨ファブリケーターの熟練技術者は、現場の過酷な現実について次のように証言しています。
「図面では綺麗な直角に見えても、厚板を組めば熱変形や板の反りでどうしても3mm前後のギャップが空く部位が出る。無理やり一発でアークを出して隙間を埋めようとすれば、スラグが内部に巻き込まれ、見た目は繋がっていても中はスカスカの未溶着になる。設計者が想定する強度を担保できるかどうかは、この隙間を見つけた瞬間に溶接工が立ち止まり、正しく脚長を増せるかどうかにかかっている」
無管理な隙間埋めは、ルート部の溶け込み不良やブローホールの温床となります。施工要領に則った厳格なギャップ管理こそが、建築構造物の耐震安全性を下支えしています。

一般に知られていない盲点とネットの誤解|欠陥の成因と非破壊検査の実態
エンジニアリングの議論において、「隅肉溶接は非破壊検査で合否を判定できるから安全だ」という誤解が散見されます。しかし、これは検査工学の実情を知らない危険な錯覚です。
突合せ溶接であれば、部材内部の微細な欠陥を検出するために放射線透過試験(RT)や超音波探傷試験(UT)が標準的に適用されます。しかし、隅肉溶接は幾何学的形状が直角に交わる非対称な三角形であり、内部に必ず未溶着のルート境界が存在するため、超音波の反射波が乱反射してエコーの判別が極めて困難になります。
そのため、隅肉溶接における非破壊検査の主体は、現在でも以下の3点に限られます。
- 外観検査(VT):溶接ゲージを用いた脚長・のど厚の実測、ビード形状の均一性確認。
- 磁粉探傷試験(MT):強磁性体である鉄鋼材料の表面および直下のマイクロクラックを磁粉の集積で可視化。
- 浸透探傷試験(PT):染色浸透液を用いて表面に開口した欠陥(ピットや割れ)を検出。
内部の溶込み深さを非破壊で手軽に保証する決定打は存在しないため、施工中の電流・電圧管理と溶接技能者の腕に依存する割合が極めて高いのが隅肉溶接の真実です。
また、現場で頻発する代表的な欠陥には明確な成因が存在します。
- アンダーカット:母材が過大な溶接電流によって掘り削られ、ビード止端部に溝として残る現象。応力集中源となり疲労強度が半減する。溶接電流の引き下げと運棒速度の適正化が防止策。
- オーバーラップ:溶融金属が母材表面に溶け込まず、単に冷えて被さった状態。止端部が鋭角なノッチとなり亀裂の起点となる。トーチ角度の修正と速度管理が必要。
- ブローホール(気孔):母材表面の油分、錆、水分、またはシールドガス不足によって溶融金属中にガスが閉じ込められる欠陥。溶接前の入念なワイヤーブラシ清掃や脱脂処理が決定的な防止策。
【プロの結論】おすすめできる人・慎重になるべき人の判断基準
隅肉溶接は構造設計と生産現場をつなぐ極めて合理的で強力な工法ですが、万能の特効薬ではありません。適材適所の見極めを誤れば、構造物全体の信頼性を根底から揺るがします。設計者および施工管理者が下すべき判断基準は以下の通りです。
隅肉溶接の積極的な採用を推奨できるケース
- せん断力が主たる伝達応力となる接合部:ガセットプレート、スプリットティ、カバープレートなど、面内せん断力で荷重を伝達する部位。
- 二次部材・耐震重要度の低い補強部:小梁の接合部、リブプレート、機器架台、歩廊など、完全溶込みまでの過剰スペックを必要としない箇所。
- 量産フレーム・加工コストの圧縮が最優先の製品:開先加工の手間を省き、組み立てスピードを最大化させたい産業機械のベースフレーム。
隅肉溶接の採用を慎重に回避・突合せ溶接へ切り替えるべきケース
- 大きな交番引張応力や疲労荷重を受ける重要部:クレーンの主桁、長大な橋梁の主構、大型回転機器の台座など、疲労亀裂(ノッチ効果による疲労破壊)のリスクが高い部位。
- 腐食環境に直接晒される屋外構造物:部材が密着していない裏面側のルート間隙に水分や塩分が侵入し、内部から「隙間腐食」が進行して外部からの点検が不可能な箇所。
- 極厚板同士の拘束接合:母材の拘束度が高い箇所で脚長を無理に大型化(12mm以上)すると、溶接金属の凝固収縮応力によってルート部からの遅れ割れ(低温割れ)を誘発する恐れがある部位。
【隅肉溶接とは】に関するよくある質問(FAQ)
Q1:隅肉溶接の強度計算では、なぜ引張や曲げもすべて「せん断応力」として計算するのですか?
A1:外力として引張力や曲げモーメントが作用した場合でも、直角に交わるビード断面(特にのど厚部)においては、溶着金属を最も薄い面で引き裂こうとする「せん断すべり」が支配的な破壊モードとなるためです。安全側の設計思想として、引張応力等ものど断面における等価なせん断応力に換算して許容せん断応力度と比較する計算法が国内外の規格で統一して採用されています。
Q2:現場で脚長を大きく盛りすぎると、強度が上がるため歓迎されるのではないですか?
A2:明確な誤りです。過大な脚長を盛ると入熱量が跳ね上がり、母材の熱歪み(反りや収縮)が過大になるだけでなく、母材の熱影響部(HAZ)が脆化して割れのリスクが高まります。さらに、溶接材料と工数の無駄遣いとなりコストを圧迫します。設計図書で指示された脚長に対し、余盛は所定の許容範囲内に収めるのが正しい施工管理です。
Q3:現場で両面隅肉溶接を行う際、板の裏表で溶接順序をどう配慮すべきですか?
A3:片側だけを一気に連続溶接すると、熱収縮によって母材が溶接側にくの字に曲がってしまう角変形が発生します。そのため、裏表を交互に対称溶接するか、あらかじめ逆方向の歪みを与えておく「逆歪み法」を適用するのが鉄則です。拘束治具の使用や適切な入熱順序の選定が仕上がり精度を左右します。
まとめ:今後の動向と失敗しないための判断基準
隅肉溶接は、現代のモノづくりにおいて最も効率的かつ普遍的な接合技術であり続けています。開先加工を省くことで実現する高い生産性は、サプライチェーンの効率化やコスト競争力の源泉です。
しかし、その手軽さと引き換えに生じる「未溶着部の存在」や「内部検査の限界」という構造的リスクを忘れてはなりません。理論のど厚(脚長×0.7)を基礎とした厳格な応力計算、JIS規格に忠実な図面指示、そしてミリ単位のルート間隙を疎かにしない施工要領の遵守があって初めて、その真価が発揮されます。
2026年以降の製造・建設現場においては、協働ロボットによる自動隅肉溶接の普及やAI画像認識によるリアルタイムなビード外観検査が加速度的に進展しています。自動化技術が進化する時代だからこそ、設計者と施工技術者が力学の本質と現場のリアルな限界を正しく共有し、強靭で安全な構造物を具現化することが求められています。 (出典: 隅 肉 溶接 と は(Yahoo!ニュース))
最新のトレンドや話題のニュースをわかりやすく解説するWebライターです。読者の皆様に役立つ情報を日々お届けしています。