光造形3Dプリンターの真実!失敗の元凶とFDMとの差を徹底解剖
デジタル造形の現場において、光造形3Dプリンターがもたらした精度の革命は目覚ましいものがあります。かつては数百万から数千万円の産業用機材に限られていた高精細な立体出力が、現在では個人アトリエやデスクトップ上で手の届く機材となりました。フィギュア制作、ジュエリー原型、精密な機構パーツの試作に至るまで、積層痕を肉眼で識別できないレベルの滑らかな出力品がSNSを賑わせています。
しかし、ネット上に並ぶ完璧な造形物の陰で、「買ったものの臭いと手入れの過酷さで挫折した」「造形物がことごとく落下してレジンの塊が無駄になった」という悲鳴が絶えないのも紛れもない事実です。熱でプラスチックを溶かすFDM方式とは根本から原理が異なるため、知っておくべき物理的・化学的リスクが多数存在します。後悔しない導入のために押さえておくべき構造的真実と、現場のリアルな運用法を徹底検証します。
📌 【この記事の重要ポイントまとめ】
- 要点1:光造形はFDM方式と比較して表面の滑らかさと微細再現性で圧倒する一方、造形後の洗浄・二次硬化・廃液処理という厳格な化学プロセスが必須となる。
- 要点2:初心者が直面する造形失敗の8割以上は「レジン温度の管理不足」「レベリング誤差」「サポート材の剥離張力計算ミス」に起因している。
- 要点3:手軽とされる水洗いレジンにも特有の脆さや下水流出禁止の規制があり、ElegooやAnycubicの最新世代機を選ぶ際も住居の換気環境を整えることが大前提である。
【2026年最新】光造形が今選ばれる決定的な理由とFDM方式との違い
「なぜ今、あえて手間のかかる光造形を選ぶのか」。その疑問に対する直接の答えは、FDM方式との決定的な違いである「等方的な強度」と「積層境界の完全な融着」にあります。熱溶解積層(FDM)方式は、ノズルから熱で溶かしたフィラメントを0.1mm〜0.2mm前後の厚みで積み重ねていく構造上、どうしても等高線のような積層痕が目立ちます。さらに、Z軸方向(縦方向)の引っ張り強度が弱くなる構造的欠点を抱えています。
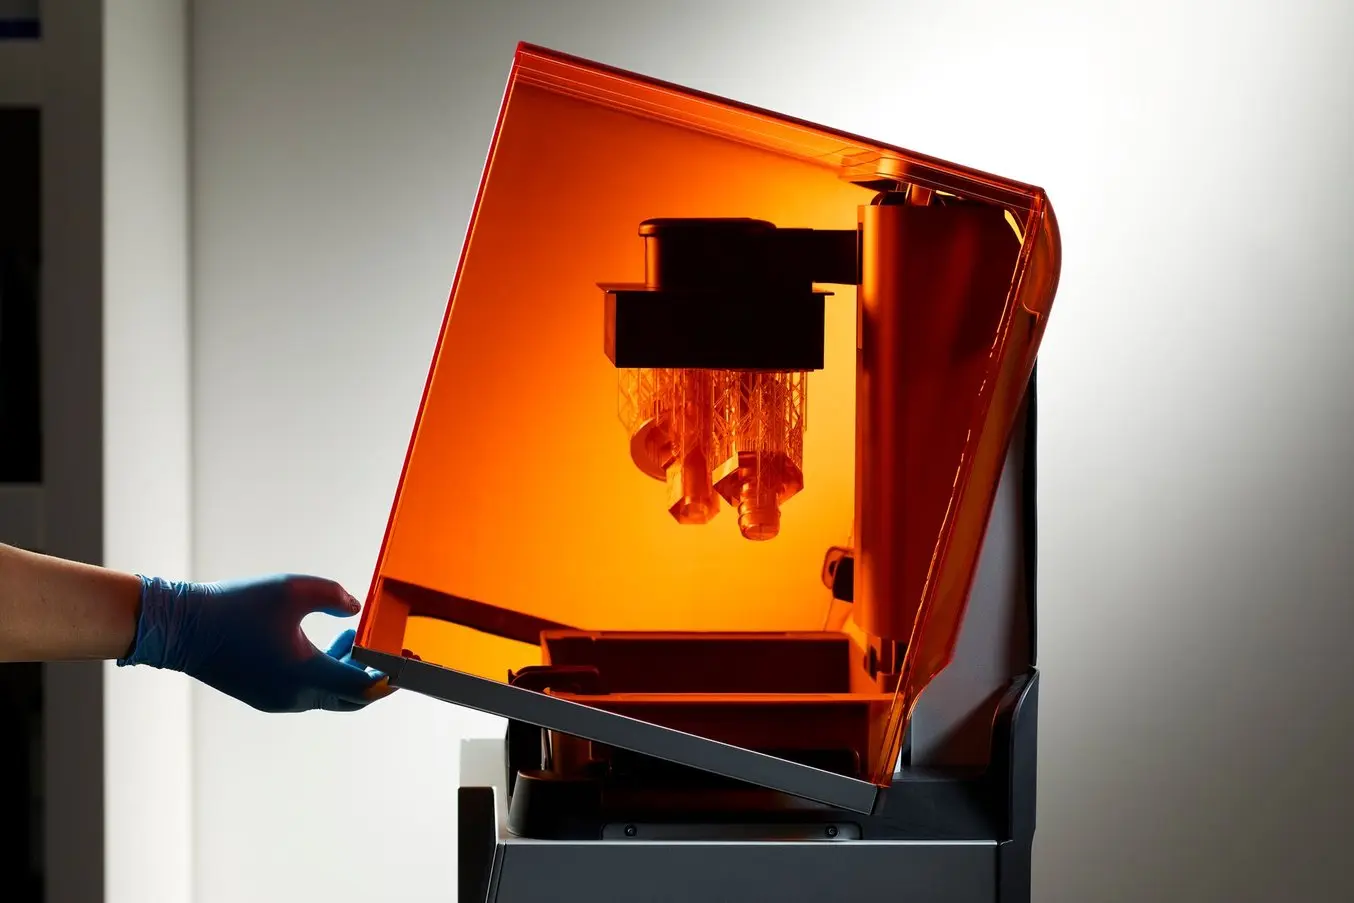
対照的に、光造形はバット(液槽)に満たした液体状の光硬化性樹脂(レジン)に対し、底面から紫外線(UV光)を照射して1層ずつ固めて引き上げます。最新のデスクトップ機では積層ピッチ0.01mm〜0.05mmという極小単位での出力が可能であり、硬化後の表面は射出成形品に匹敵する平滑度を誇ります。キャラクターフィギュアの髪の毛先や指先の爪、指紋レベルのテクスチャまで破綻なく再現できる点は、FDM方式では原理的に到達できない領域です。
光造形内部のテクノロジーにも構造の違いが存在します。押さえておきたいのがSLA方式とDLP方式の違い、そして現在コンシューマー市場を席巻しているLCD(mSLA)方式の立ち位置です。
- SLA方式(Stereolithography):UVレーザービームをガルバノミラーで走査してピンポイントにレジンを硬化させる方式。輪郭が極めてシャープで産業用の超高精度試作に用いられるが、機構が複雑で高価格帯が中心。
- DLP方式(Digital Light Processing):プロジェクターのデジタルマイクロミラー(DMD)を用いて1層全体を面で一括露光する方式。光源寿命が数万時間と長く、プロジェクションの均一性に優れるが、解像度を高めるには光学系コストが跳ね上がる。
- LCD方式(mSLA):LEDアレイの光を液晶パネルでマスキングして面露光する方式。安価でありながら12K〜16Kの超高解像度液晶の普及により、低価格帯でもDLPやSLAに迫る凄まじいディテール描写力を手に入れました。
ホビー用途や小規模プロダクト開発において光造形3Dプリンターおすすめとして名前が挙がる機種の大半は、このmSLA(LCD)方式です。かつて数百万を要した精度が数万円で手に入るようになった背景には、モバイル・車載向け液晶パネルの急速な進化と量産効果があります。

スペックと価格相場を徹底比較|主要方式と2026年の市場基準
導入を検討する際、本体価格だけでなく運用にかかるランニングコストや付帯設備を含めた総予算を見積もることが不可欠です。市場における光造形3Dプリンター価格相場と方式ごとの特徴を一覧表に整理しました。
| 項目 | 詳細・数値データ | 一般的な基準・相場 | 編集部の見解・評価 |
|---|---|---|---|
| エントリーLCD機(小型) | 造形サイズ約140×80×160mm前後、10K〜12K解像度 | 30,000円 〜 48,000円 | ミニチュアやジュエリー原型向け。初期投資を抑えたい初心者の最適解。 |
| ミドルレンジLCD機(中型) | 造形サイズ約220×120×250mm前後、14K〜16K、チルトリリース搭載 | 65,000円 〜 110,000円 | 1/7スケールフィギュアの分割パーツ等に対応。成功率と速度のバランスが秀逸。 |
| デスクトップDLP機 | 光学プロジェクター方式、プロジェクター寿命2万時間以上 | 150,000円 〜 300,000円 | 歯科医院や宝飾業界の実務向け。LCDパネル交換の手間がなく長期稼働に最適。 |
| 洗浄・二次硬化ステーション | 密閉容器、マグネット撹拌、UVターンテーブル一体型 | 15,000円 〜 30,000円 | 導入必須。手動洗浄によるIPA飛散や硬化ムラを防ぐ生命線。 |
| 専用レジン(消耗品/1kg) | 標準レジン、水洗いレジン、ABSライクレジン、高靭性レジン | 3,500円 〜 8,000円 | FDM用PLA(1kg約2,500円)より高価。用途に応じた粘弾性の見極めが必須。 |
表から分かる通り、本体を4万円台で購入できても、ウォッシュ&キュアマシン(約2万円)や保護具、最初のレジン液を含めると、実質的な初期導入予算は最低でも7万〜8万円程度を見積もるのが業界の定説です。
【実態検証】光造形3Dプリンターが失敗する理由と利用者の生の声
光造形を購入したユーザーがネット掲示板やSNS上で漏らす不満の筆頭が、「いくらプリントしてもプラットフォームに何も残っておらず、バットの底にペラペラの膜が張り付いているだけ」という現象です。光造形3Dプリンター失敗する理由を分解すると、初心者が直面するトラブルの原因は特定の物理法則に集中しています。
モデラーコミュニティや実務者の検証データから浮き彫りになった主な失敗要因は以下の4点です。
- 室温管理の盲点(レジン温度20℃未満問題): 冬場に最も頻発するトラブルです。レジンは液温が下がるほど粘度が上がり、化学反応(架橋重合)の速度が低下します。室温が18℃を下回ると、メーカー推奨の露光時間では完全に硬化不足に陥ります。プロや熟練者はバット用ヒーターや保温カバーを導入し、常にレジン液温を25℃〜30℃に維持しています。
- プラットフォームのレベリング誤差と初期露光不足: 金属製ビルドプレートと液晶画面の間の隙間が名刺1枚分均等に保たれていないと、硬化した第1層がプレートに食いつきません。また、最初の数層を焼き固める「ボトム露光時間」が不足していると、剥離力に負けてプレートから脱落します。通常の露光が2〜3秒の場合、ボトム露光は25〜35秒前後必要です。
- フィルムからの剥離張力(ピールフォース)による破損: 硬化した樹脂は、ビルドプレートだけでなくバット底面のFEP/ACFフィルムにも密着しています。プレートが上昇する際、両者の間で引き剥がし合いが発生します。造形物の断面積が広すぎるとフィルム側の引っ張り力(張力)が勝り、造形物が引きちぎれて落下します。造形物を30度〜45度傾けて配置し、断面積を分散させるのが鉄則です。
- サポート材の径不足と配置ミス: FDMと異なり、光造形では「ぶら下がる部分」だけでなく「フィルムから剥がすための持ち手」として頑丈なサポートが求められます。サポートが細すぎると、引き剥がしの瞬間にサポートの先端が千切れて造形物が消失します。
利用者の生の声として知恵袋やコミュニティ等で散見される「何度やっても失敗する」という投稿のほとんどは、3Dモデルのスライサー設定における傾き調整や、冬場の室温放置によるものです。感覚に頼らず、露光テスト用モデル(Validation Matrix)を出力して0.1秒単位で硬化時間を追い込む論理的なアプローチが成否を分けます。

二次硬化とIPA洗浄手順の真実|レジンの臭い対策と安全性の死角
光造形が「人を選ぶ」最大の要因は、出力完了後のケミカル処理にあります。FDMのように造形台から剥がしてすぐに使えるわけではありません。造形物は未硬化の毒性ある液体レジンで濡れており、ここからが本番の工程となります。
- 事前水切り:プラットフォームを傾け、余剰レジンをバットに落とす。
- 第1洗浄(粗洗い):高濃度IPA(イソプロピルアルコール 99%以上)を満たした密閉容器に漬け、大半のベタつきを落とす。
- 第2洗浄(本洗い):別の清浄なIPA液に入れ、超音波またはマグネット撹拌で細部の未硬化レジンを完全に溶出させる(目安:2〜4分)。
- 完全乾燥:エアダスターや自然乾燥でIPAを揮発させる。濡れたまま二次硬化すると白い粉状のムラ(白化現象)が発生する。
- 二次硬化(キュア):専用機で405nm波長の紫外線を全方向から照射(2〜5分)。分子結合を完了させ、本来の強度と耐熱性を発現させる。
ここで議論の的となるのが水洗いレジン評判の実態です。「IPAが不要で水道水で洗える」という謳い文句から初心者が飛びつきがちですが、現場のプロからは強い注意喚起がなされています。最大の落とし穴は、「洗った廃液を下水道に流すことは法律および環境保護の観点から厳禁」である点です。
水洗いレジンが溶け込んだ水は有害物質を含み、水生生物に深刻な悪影響を及ぼします。廃液は日光(紫外線)に当てて樹脂成分を沈殿・硬化させてフィルターで濾過し、水分を蒸発させて残渣を産業廃棄物(自治体指定の不燃・危険ゴミ)として処理しなければなりません。さらに、水洗いレジンは水分子を吸収しやすいため、出力から数ヶ月後に経年劣化で自然にひび割れたり砕けたりするリスクが通常レジンより格段に高いという物性上の弱点があります。
また、レジンの臭い対策と安全性は健康に直結する重要課題です。未硬化レジンから揮発する気体にはVOC(揮発性有機化合物)が含まれます。独特の刺激臭は頭痛や気分の悪化を招くだけでなく、皮膚に直接触れ続けると重度のかぶれやアレルギー性接触皮膚炎を引き起こす危険性があります。一度アレルギーを獲得してしまうと、微量の接触でも激しい症状が出る体質になってしまいます。
作業環境には活性炭フィルター式集塵機や窓外への排気ダクト(塗装ブースの流用など)を設置することが強く推奨されます。手袋は、家庭用の薄いラテックス(天然ゴム)手袋ではレジンの化学成分が浸透するため役に立ちません。必ず耐薬品性のあるニトリル手袋を着用し、防護メガネと有機溶剤対応マスクを身につけることが作業の絶対条件です。
2026年最新おすすめ機種まとめ|Elegoo・Anycubicの進化と選び方
近年の光造形市場は、ハードウェアの自動化と失敗率低減機能が飛躍的に進歩しました。かつては手動調整が当たり前だったキャリブレーション(水平出し)が自動化され、初心者でもハードルが大きく下がっています。現在市場を二分する二大巨頭の最新動向を総括します。
Elegoo Marsシリーズ最新モデルとSaturnシリーズの潮流
低価格帯の代名詞であるElegoo Marsシリーズ最新モデルは、小型筐体に14K解像度スクリーンを搭載し、細部再現性においてデスクトップ機の限界に挑戦しています。上位ラインであるSaturnシリーズからはチルトレリーズ機構(液槽自体が傾いて剥離張力を逃がす機構)が採用され、造形スピードが劇的に向上しました。内蔵AIカメラが造形の剥離や異物混入をリアルタイム検知して出力を自動停止するなど、「失敗してレジンを全損する」リスクを最小化する設計が評価されています。
Anycubic Photon評判と進化するエコシステム
対するAnycubicも、安定性の高さで世界中に熱烈な支持者を持っています。Anycubic Photon評判を決定づけた「Mono M5s」や「M7」系統のモデルは、完全なオートレベリング機構を搭載し、ネジを緩めて紙を挟む手動作業を過去のものにしました。レジンの残量を重量センサーで監視し、出力途中のレジン切れを防止するインテリジェント機能や、スマート排気システムとの連携が強みです。初心者向け光造形3Dプリンターとして、機体と洗浄硬化機の親和性が非常に高い点が支持を集めています。
これらを踏まえた2026年最新おすすめ機種まとめの選び方基準は以下の通りです。
- 卓上で指輪やミニフィギュア(全高10cm未満)のみを作る:取り回しが良くレジン消費量も少ない「Elegoo Mars」最新系統。
- 1/8スケールフィギュアやメカパーツを一発出力したい:中型ビルドサイズとチルト剥離を備えた「Elegoo Saturn」または「Anycubic Photon Mono M7」クラス。
- レベリング作業に一切頭を悩ませたくない完全な初心者:スマートセンサーと自動水平出しが完結しているAnycubicのオートレベリング対応モデル。

一般に知られていない盲点とネットの誤解|【プロの結論】導入の判断基準
ネット上の情報には、手軽さを誇張するあまり実運用上のリスクが矮小化されている例が後を絶ちません。購入ボタンを押す前に直視すべき最大の盲点は、「住居環境における物理的・空間的ゾーニング(境界線)」の問題です。
日本の住宅事情において、寝室やリビングと同じ空間に光造形3Dプリンターを設置することは絶対に推奨できません。家族がいる家庭ではVOCの臭気による健康被害の懸念から家庭内トラブルに発展するケースが多発しています。ペット(特に猫や小動物)を飼育している環境では、好奇心からレジン液に触れたりIPA蒸気を吸入したりすることで命に関わる危険性があります。
「換気扇付きの作業部屋」「ベランダに面した隔離されたスペース」を確保できるかどうかが、最初のスクリーニング基準となります。
【プロの結論】おすすめできる人・慎重になるべき人の判断基準
客観的な現場データと運用プロセスの検証から導き出される、本機材の適性基準は明確です。
【胸を張って導入をおすすめできる人】
- 造形物の表面処理(ペーパーがけやパテ埋め)の時間を最小化し、原型レベルの極小ディテールを追求したいモデラーや原型師。
- 有機溶剤の取り扱い、保護具の着用、廃液の沈殿濾過処理といった「化学実験的なプロセス」を苦にせず、規律を持って楽しめる人。
- 窓を開放できる専用の作業部屋や、塗装ブース・排気ダクトを設置できる作業環境を確保できる人。
【現時点では導入を慎重に見送るべき人】
- ワンルームマンションや寝室と居住スペースが同一で、排気ルートを物理的に確保できない人。
- 家庭用インクジェットプリンターのように「ボタンを押せば数分後に完成品が手に入る」と誤認している人。
- 小さな子どもやペットが容易に機材へ近づける環境にあり、安全な隔離スペースが取れない人。
- 実用パーツ(強度や靭性、耐候性が最優先される屋外器具や治具)の出力が主目的の人(この用途ならエンジニアリングプラスチックが使えるFDM方式の方が遥かに適しています)。
【3d プリンター 光 造形】に関するよくある質問(FAQ)
Q1:光造形を始めるにあたり、本体以外に最低限買い揃えなければならない消耗品や機材は何ですか?
A1:本体とレジンに加え、以下のツールが必須です。①IPA(イソプロピルアルコール99%以上、数リットル)、②洗浄・二次硬化用ステーション(または超音波洗浄機と405nm UVライト)、③ニトリル手袋(大量消費用)、④有機溶剤用防毒マスクと保護メガネ、⑤金属製スクレーパー(造形物剥がし用)、⑥プラスチックスクレーパー(フィルム掃除用)、⑦レジン濾過用ストレーナー(ゴミ除去用漏斗)、⑧キムワイプ等の低発塵ペーパーウエス。これら周辺機材の初期費用に2万〜3万円を見込んでおく必要があります。
Q2:水洗いレジンを使用した場合、道具や手袋を洗った水はそのまま台所のシンクに流しても問題ありませんか?
A2:絶対に流してはいけません。水洗いレジンは水に溶け込む親水性基を持っていますが、樹脂成分そのものの毒性や環境負荷は通常レジンと同等です。下水管への投棄は水生生物への毒性被害をもたらすだけでなく、環境法令に抵触する恐れがあります。洗浄した水は透明な容器に溜め、直射日光に数日間当てて完全に硬化・沈殿させた後、フィルターで樹脂残渣を濾過し、固形物は不燃ゴミ等(自治体の指定区分)として処分してください。残った水分も可能な限り蒸発乾固させるのが正しい廃棄手順です。
Q3:秋から冬にかけて、急に出力がビルドプレートから脱落する失敗が増えました。何が原因ですか?
A3:レジンの温度低下による流動性低下と反応速度の遅延が最大の原因です。多くの光硬化レジンは25℃〜30℃で最適な反応性を持つよう調合されています。室温が15℃〜18℃前後まで低下すると、樹脂の粘度が上がり、硬化に要する時間が長くなります。対策として、エアコンで部屋全体を暖めるか、市販の3Dプリンター用庫内小型ヒーターや発泡スチロール製の保温ボックスを活用し、レジン液の温度を常時25℃以上に保ってください。また、スライサー設定でボトム露光時間および各層の露光時間を10〜20%延長することも有効な解決策です。
まとめ:今後の動向と失敗しないための判断基準
光造形3Dプリンターは、正しい知識と環境さえ整えれば、これまで個人では不可能だった超高精細な立体造形を日常にもたらしてくれる驚異的なツールです。画面上でモデリングしたデジタルデータが、数時間後にはミリ単位の狂いもなく指先に触れられる実体として立ち現れる瞬間は、何物にも代えがたい創造の喜びを提供します。
2026年現在のハードウェアは、かつて多くのユーザーを脱落させた水平出しの難しさや剥離トラブルを着実に克服しつつあります。しかし、どれほど機械が進化しようとも、未硬化樹脂の化学毒性、換気と密閉の必要性、適正な露光パラメータ管理という根本原則が変わることはありません。
手軽さという甘い宣伝文句に惑わされず、作業スペースのゾーニングと安全対策を事前にシミュレーションすること。それこそが、光造形の圧倒的なポテンシャルを完全に引き出し、後悔しないデジタルファブリケーションを実現するための唯一の道です。 (出典: 3d プリンター 光 造形(Yahoo!ニュース))
最新のトレンドや話題のニュースをわかりやすく解説するWebライターです。読者の皆様に役立つ情報を日々お届けしています。