光造形3Dプリンターの真実!FDM比較と失敗回避の選び方【2026】
0.01ミリ単位の凹凸まで忠実に再現し、まるで射出成形品のような滑らかな曲面を生み出す光造形(SLA/LCD)3Dプリンター。フィギュア制作やジュエリーデザイン、精密プロトタイピングの現場において、その圧倒的なディテール描写力は熱溶解積層(FDM)方式を完全に圧倒しています。しかし、その輝かしい評判に魅かれて購入したユーザーの一部から「買って数週間で箱に封印した」「後処理が化学実験レベルで挫折した」という悲鳴が上がっている事実を見過ごすわけにはいきません。
「超高精度」という美名の裏には、有害物質を含む液体レジンの取り扱い、密閉空間での刺激臭、そして失敗を繰り返すプリント設定の壁が立ちはだかっています。本稿では、取材現場で得られた実践データやユーザーのリアルな証言を軸に、FDM方式との決定的な構造差、初心者が陥る失敗の根本原因、そして2026年の最新おすすめ機種まで、忖度なしで検証します。
📌 【この記事の重要ポイントまとめ】
- 要点1:光造形方式は「積層痕が肉眼で視認できない圧倒的平滑性」を誇る一方、IPA洗浄や二次硬化といった化学的後工程が必須であり、導入ハードルは作業環境に依存する。
- 要点2:最大の挫折要因は「レジンの臭気・毒性対策の軽視」と「スライサー設定ミスによる造形失敗」であり、人気の水洗いレジンにも特有の脆さと廃水処理規制が存在する。
- 要点3:2026年現在はELEGOO SaturnシリーズやAnycubic Photonシリーズの14K〜16Kチルト剥離モデルが主流であり、換気設備と消耗品を含めた維持費の把握が成否を分ける。
「超高精度」と「後処理地獄」の二面性|FDM方式との決定的な違いを暴く
「超高精度」と話題の一方で「後処理が大変」との声も上がる背景には、光造形とFDM(熱溶解積層)方式の根本的な造形原理の乖離が存在します。FDM方式が固体のフィラメントを熱で溶かし、直径0.4mm前後のノズルから絞り出して積み上げるのに対し、光造形方式は液体の光硬化性樹脂(レジン)に紫外線(UV光)を照射して1層ずつ固める仕組みを採用しています。この物理的アプローチの違いこそが、両者の仕上がりと作業負担を決定づける要因です。
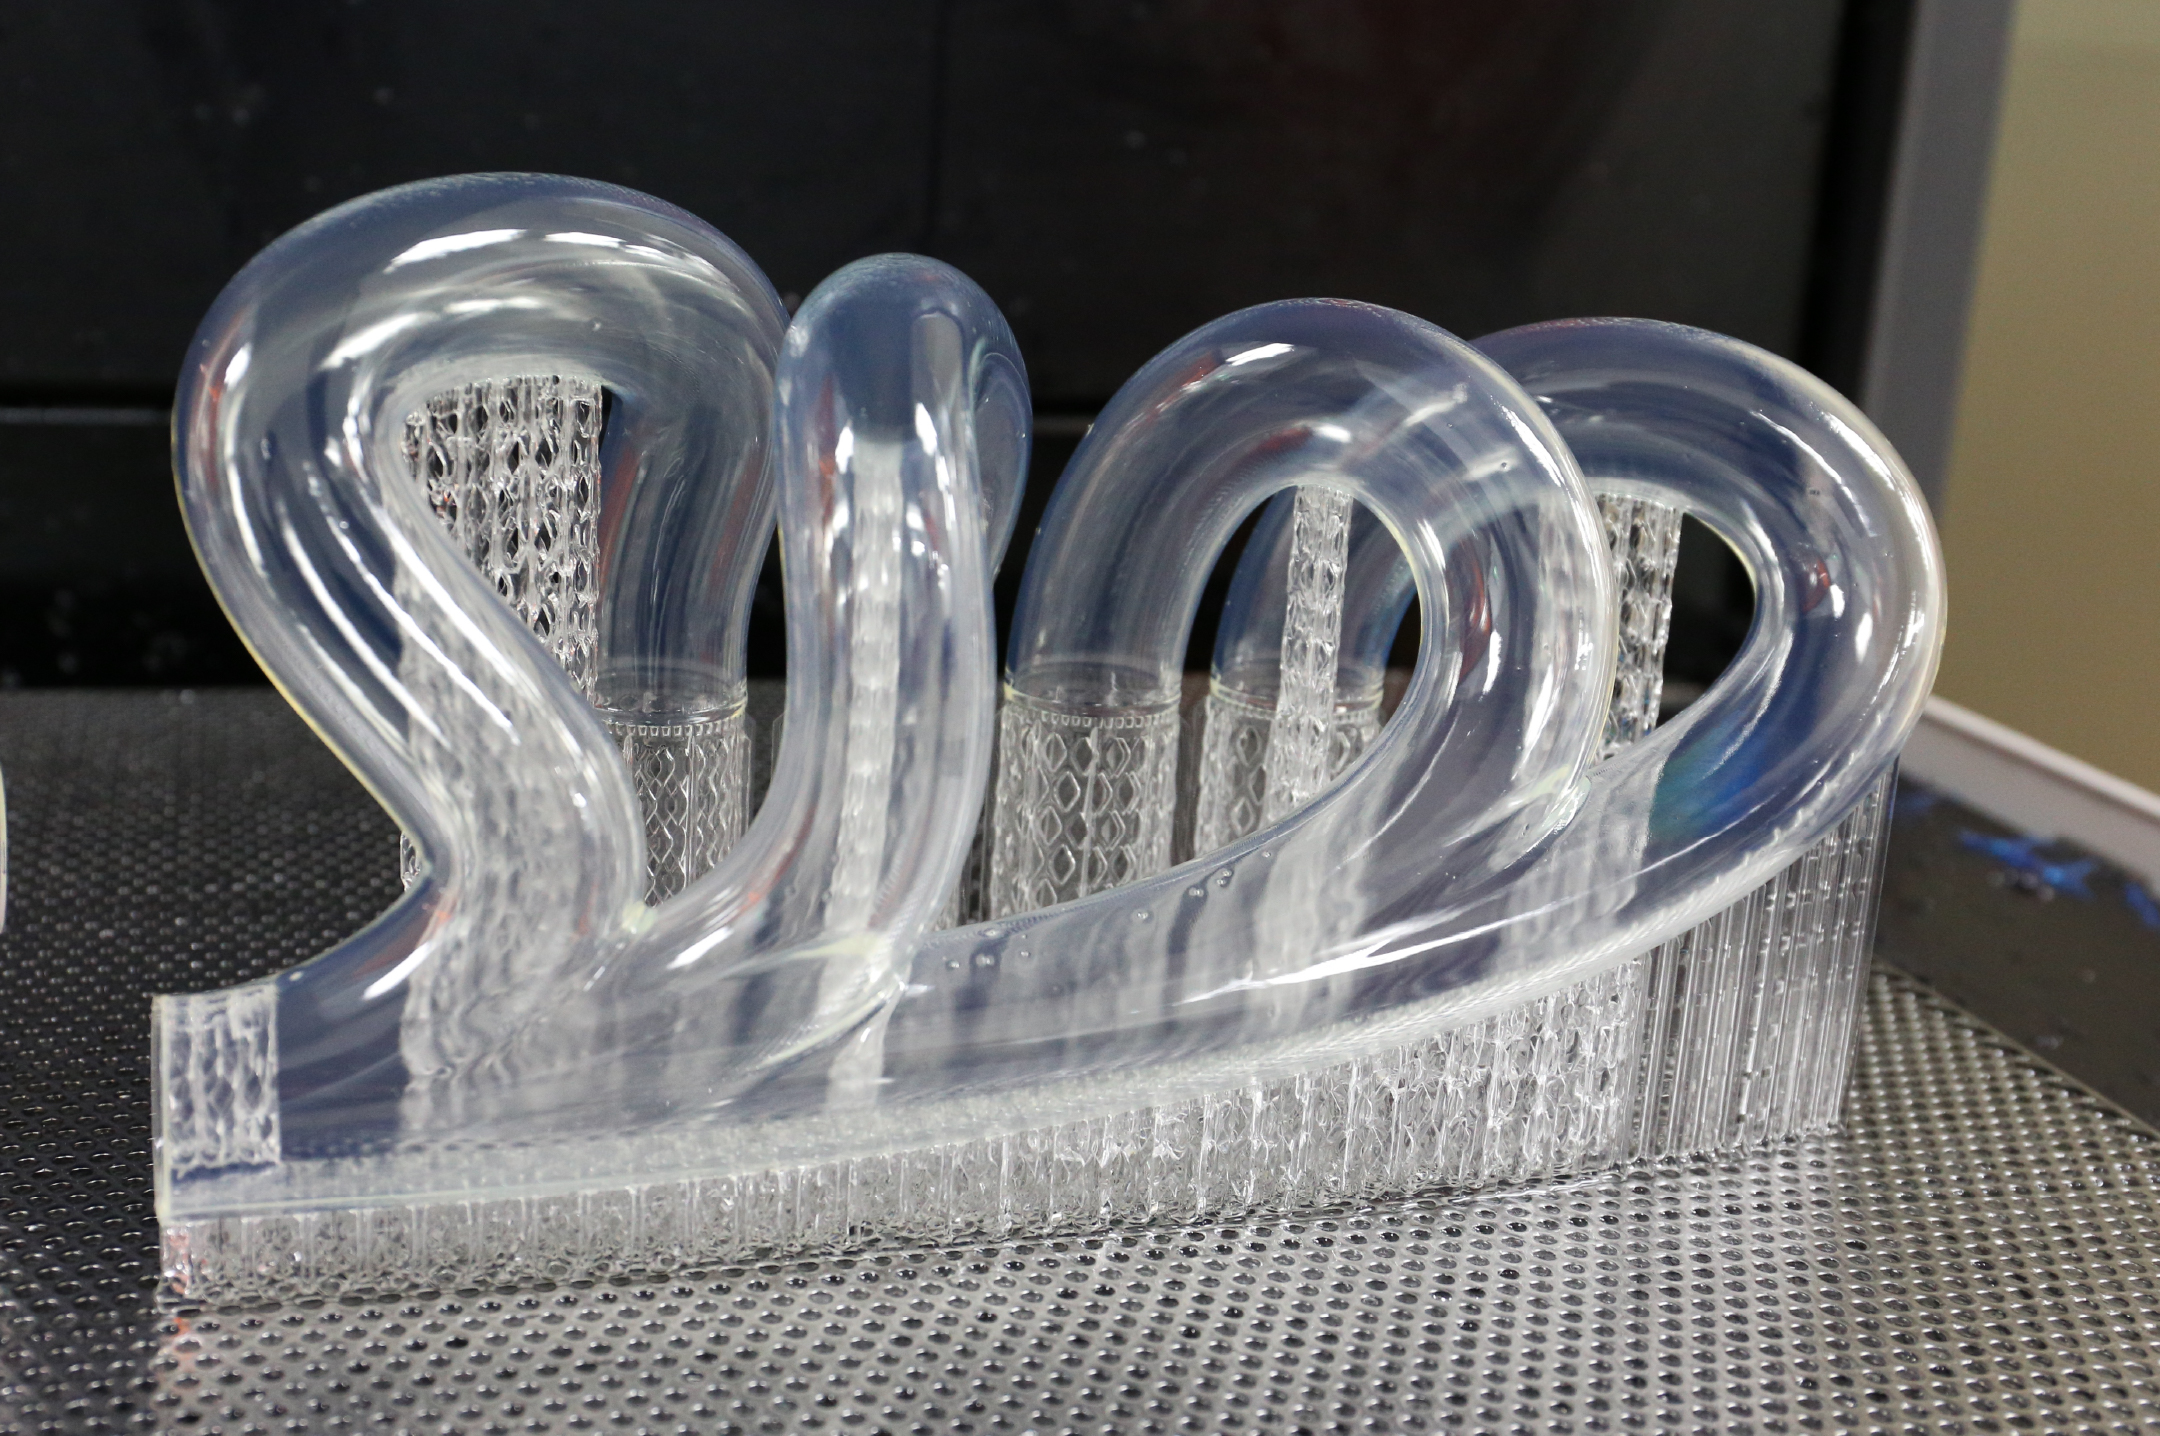
造形精度において、FDM方式のZ軸積層ピッチが通常0.1mm〜0.2mmであるのに対し、最新の光造形機では0.01mm〜0.05mmピッチが日常的に実現可能です。さらにXY解像度(水平方向の細かさ)は、スクリーンの微細ピクセルによって10〜20ミクロン前後に達します。顕微鏡レベルで観察しない限り積層痕が目立たず、指先で触れても筋を感じない陶器のような質感を得られる点が、キャラクターフィギュアの原型師や歯科医療分野から絶大な支持を集める理由です。
しかし、その代償となるのが「プリント完了後から始まる過酷な後工程」です。FDM方式であれば、プリント完了と同時に造形ベッドから剥がし、サポート材を折るだけで完成品を手にできます。対照的に光造形方式の場合、造形が終わった瞬間は「未硬化の猛毒レジンにまみれた半生状態の塊」に過ぎません。ここからIPA(イソプロピルアルコール)による洗浄で余剰レジンを洗い流し、水分や溶剤を乾燥させたのち、専用の二次硬化機で紫外線を追照射して分子結合を完成させる必要があります。この一連の作業を怠れば、造形物はベタつきを残したまま崩壊し、有毒ガスを放ち続けることになります。この「化学ラボのような儀式」を受け入れられるかどうかが、導入における最初の分水嶺となります。

【現場検証】光造形方式の造形失敗と原因|初心者が陥る「負の連鎖」を追う
ネット上のコミュニティ(5ちゃんねるの3Dプリンタースレッドや知恵袋、Xの制作ログなど)を調査すると、光造形初心者が直面するトラブルの約8割は「造形物がプラットフォームから脱落してバットの底に張り付く」か「サポート材ごと千切れて異形の塊になる」現象に集約されます。なぜ高精度の最新マシンを使っても、このような無残な失敗が繰り返されるのでしょうか。
主たる原因は、光硬化時に発生する強烈な「剥離抵抗力(ピールフォース)」のコントロール不足にあります。造形プレートが1層引き上がる際、硬化した樹脂は底面のFEP/PFAフィルムに強固に張り付きます。この引っ張り力に対抗できなくなると、造形物はプレートから剥落し、レジンバットの底で固まり続けます。現場の検証データが示す、失敗を招く3大要因は次の通りです。
- 露光時間不足と初期層(ボトムレイヤー)の密着不良:初期層の露光時間が足りないと、造形プレートに定着する前に脱落します。逆に長すぎるとパーツが過剰に太り、寸法精度が狂います。
- スライサーソフトCHITUBOXにおけるサポート設計の甘さ:光造形では、造形物を45度前後に傾けて断面積を小さくし、適切な太さと密度のサポート材を配置することが鉄則です。自動配置に頼り切り、島(アイランド:宙に浮いた部分)を見落とすと、その層は確実に液中で脱落します。また、中空化(ホロー)した造形物に水抜き穴(ベントホール)を開け忘れると、内部に真空の吸引力(サクションカップ現象)が発生し、フィルムごと引き裂く事故を引き起こします。
- レジンの液温低下による硬化反応不良:見落とされがちな罠が室温です。光硬化樹脂の多くは「20℃〜25℃以上」の作業環境を前提として設計されています。冬場の日本の住居で室温が15℃を下回ると、樹脂の粘度が急上昇して流動性が失われ、硬化不良が多発します。
これらの変数を緻密にコントロールする知識を持たずに「スイッチを押せば完成する」と思い込んで購入したユーザーほど、最初の1週間で連続失敗に見舞われ、高額な樹脂と時間を浪費して心を折られてしまうのです。
水洗いレジン評判とデメリットの真相|「手軽」という言葉の盲点と毒性リスク
「IPAのような危険な溶剤を使いたくない」「水で洗えるなら安全だろう」という動機から、多くのビギナーが最初に手を取るのが水洗いレジン(Water Washable Resin)です。大手通販サイトのレビューでは「後処理が劇的に楽になった」と絶賛される一方で、実務で使い倒しているプロや熟練モデラーの間では慎重論が根強く存在します。そこには「手軽さ」の裏に隠された構造的デメリットと、深刻な環境リスクがあります。
第1のデメリットは、造形物の著しい脆さと経年劣化の速さです。水洗いレジンは親水基を持つ界面活性剤成分を配合しているため、一般的な油性(スタンダード・ABSライク)レジンと比較して吸湿性が極めて高く、乾燥時や二次硬化後に微小なクラック(ひび割れ)が発生しやすい性質を持ちます。プリント直後は完璧に見えても、数週間から数ヶ月経過すると、サポート材を外した痕や細い突起部から突如として粉々に割れる事例が頻発しています。嵌め合いが要求される可動パーツや、長期間保管するコレクションフィギュアへの使用には明白な限界が存在します。
第2の、そして最も危険な誤解が「水洗い=安全=下水に流せる」という致命的な錯覚です。各メーカーの安全データシート(SDS)や公的機関の環境規制において、未硬化のレジン成分は水生環境に対する強い毒性を持つ物質に分類されています。水洗いレジンを洗った排水をそのまま台所や洗面所、トイレに流す行為は、環境破壊につながるだけでなく、下水配管内部で光が当たらないまま沈殿・蓄積して固まり、重篤な配管閉塞事故を引き起こすリスクがあります。
水洗いで出た廃液は、密閉容器に溜めて日光に数日間晒し、樹脂成分を完全に凝固させて沈殿させた上でフィルター濾過し、固形物は「不燃ごみ」、水分は蒸発乾固させるという厳格な処理が必須です。この後始末の手間を直視した結果、「最初から揮発性の高いIPAで短時間洗浄し、溶剤ごと産業廃棄物または法令に則った蒸発処理を行うほうが合理的である」と判断を変える現場エンジニアが少なくありません。

光造形3Dプリンターの臭い対策と維持費|家庭用導入で直面する住環境の壁
光造形3Dプリンターの家庭導入において、最大の社会的障壁となるのが「VOC(揮発性有機化合物)に伴う刺激臭」と「家族・同居人からの苦情」です。機械自体の駆動音はステッピングモーターと冷却ファンのみで極めて静音ですが、バットのフタを開けた瞬間に部屋中に充満する特有のアクリル臭・ケミカル臭は、人によって強い頭痛や吐き気を引き起こします。
本体内蔵の小型活性炭フィルター程度では、長時間プリント時に漏れ出るVOCを完全に吸着することは不可能です。寝室やリビングなど居住空間への設置は論外であり、導入に成功しているユーザーの多くは、塗装用ブースや換気ダクトファンを自作し、窓から直接室外へ強制排気するシステムを構築しています。気密性の高い日本の住宅事情において、この換気ルートを物理的に確保できるかどうかが、導入の絶対条件となります。
さらに見過ごせないのが、機材本体以外の「見えないランニングコスト」です。以下の計算が示す通り、光造形は本体価格が手頃になっても、継続的な運用費が家計を圧迫します。
- 光硬化レジン代:標準的なレジンで1kgあたり約3,500円〜6,000円、高精度・耐衝撃性レジンでは1kgあたり8,000円〜15,000円。失敗プリントが続けば、数千円が数時間で廃棄物と化します。
- 洗浄用IPA(イソプロピルアルコール):純度99.9%の工業用IPAは一斗缶(約16L)で約6,000円〜8,000円。数回のプリントで白濁するため、定期的な交換コストが発生します。
- 消耗品類:レジンバット底面のFEP/PFA剥離フィルム(1枚あたり約1,500円〜3,000円で破れや傷により定期交換)、耐薬品ニトリル手袋(100枚入り約1,500円が数ヶ月で消費)、キムワイプ、漏斗、ペーパーフィルターなど。
一般的な趣味の造形頻度(月2〜3作品)であっても、月額およそ5,000円〜10,000円前後の維持費が本体代金とは別に恒常的に発生します。FDM方式がフィラメント1巻(約2,500円)で数ヶ月遊べる点と比較すると、光造形は明確に「コストのかかる専門趣味」の領域に位置づけられます。
【徹底比較】主要スペックと運用コスト|光造形vs FDM方式の実態
両方式の根本的な差異を数値データと実務的観点から整理しました。機器単体の価格差だけでなく、前後の環境要件を含めて比較することが導入判断の基本です。
| 項目 | 光造形方式(LCD/SLA) | FDM方式(熱溶解積層) | 編集部の見解・評価 |
|---|---|---|---|
| 造形解像度・積層痕 | XY: 10〜20μm / Z: 0.01〜0.05mm 肉眼での積層痕はほぼ不可視 | XY: 200〜400μm / Z: 0.08〜0.2mm 階段状の積層痕が明瞭に残る | 造形美と精密再現性は光造形の完全勝利。フィギュアや宝飾品では唯一の選択肢。 |
| 後処理プロセスと所要時間 | IPA超音波洗浄5〜10分 + 完全乾燥 + 二次硬化3〜5分 + 廃液処理 | ベッドから剥離しサポート材を除去(1〜3分で完了) | FDMの圧倒的な手軽さに対し、光造形は作業スペースの清掃を含め30分以上の労力を要する。 |
| 消耗品と月間維持費 | レジン(3,500〜6,000円/kg) IPA・フィルム・手袋で月5,000〜10,000円 | PLA/PETGフィラメント(約2,500円/kg) 追加消耗品はほぼ不要、月2,000〜3,000円 | ランニングコストはFDMが圧倒的に安価。光造形は副資材の消費が激しい。 |
| 設置環境・安全基準 | VOC排気ダクト必須・防毒マスク・ニトリル手袋・室温22℃以上推奨 | 一般的な換気で可(PLA使用時)・動作音対策が主 | 光造形は「作業部屋」を丸ごと化学実験仕様に隔離できるかが導入の成否を分ける。 |
| 機械的強度・耐候性 | 脆性破壊しやすい。紫外線暴露で経年劣化・反り・割れが発生 | 粘り強く耐衝撃性に優れる。PETGやABS、カーボン配合材なら実用部品可能 | 実用的な強度工具や日用品はFDM、鑑賞用モデルやマスター原型は光造形と使い分けが必要。 |
【2026年最新】光造形3Dプリンターおすすめ機種|エレゴーSaturnシリーズ比較とAnycubicの評判
2026年現在のコンシューマー向け光造形市場は、解像度競争が12Kから14K〜16Kへと進化し、ハードウェア面で「失敗を物理的に防ぐ新機構」の導入が進んでいます。その牽引役となっている二大ブランドがELEGOO(エレゴー)とAnycubic(エニーキュービック)です。
1. ELEGOO Saturnシリーズの系譜と最新進化(Saturn 4 Ultra)
ELEGOOの主力ミドルクラスであるSaturnシリーズは、クリエイターから最も信頼されているラインナップです。前世代のSaturn 3が12K高精細パネルによる解像度の極限を追求したのに対し、最新のSaturn 4 Ultraでは「チルトリリーステクノロジー(バット傾斜剥離機構)」を搭載。プレートを引き上げるのではなく、レジンバット側を斜めに傾けて剥離することで、フィルムへの吸着抵抗を劇的に軽減しました。これにより造形速度が向上しただけでなく、サポート材の脱落事故が大幅に減少しています。AIカメラによるリアルタイム監視と障害物検知機能も備わり、印刷途中の大惨事を未然に防ぐ仕様が評価されています。
2. Anycubic Photonシリーズの評判と強み(Photon Mono M7 Pro)
対するAnycubicは、造形環境の自動化とレジン管理の先進性で支持を伸ばしています。フラッグシップのPhoton Mono M7 Proでは、インテリジェントなレジン自動供給・回収システムを確立。プリント中にバット内のレジン残量が少なくなると自動でボトルから補充し、余剰分は終了後に自動排出する仕組みを備えています。さらに、冬場の硬化不良を防ぐ「内蔵レジンヒーター」を標準搭載しており、日本の住宅環境特有の寒さによる造形失敗をハードウェア側で解決した点が、現場ユーザーから極めて高い評価を獲得しています。
2026年の機種選定においては、単なる「画面解像度(K数)」のカタログスペックだけでなく、「チルト剥離機構」や「レジン温度管理機能」といった造形成功率を底上げする物理機能が搭載されているかを基準に選ぶことが、後悔しない鉄則です。
【プロの結論】導入で後悔しないための判断基準|向いている人・見送るべき人
光造形3Dプリンターは、使いこなせば個人開発のレベルをプロの工業水準へと押し上げる魔法のツールです。しかし、そこには道具に対する心理的バウンダリー(境界線)の認識が欠かせません。「何が作れるか」という夢ばかりに目を奪われ、日々の「洗浄・換気・清掃」という地味で危険を伴うルーティンから目を逸らすと、投資は確実にサンクコストと化します。
光造形3Dプリンターを今すぐ導入すべき人
- 細部の造形美に妥協できないクリエイター:美少女フィギュア、クリーチャー造形、ミニチュアボードゲーム、精密ジュエリー原型など、積層痕の研磨作業に何十時間も奪われたくない人。
- 専用の作業スペースと換気設備を確保できる人:自室とは別に換気扇付きの作業部屋やガレージがあり、化学溶剤の臭気を生活空間から完全に隔離できる人。
- 理科実験的な安全管理プロセスを楽しめる人:防護メガネ、ニトリル手袋を常時着用し、薬品の取り扱いや廃液の適切な廃棄手順を几帳面に遵守できる規律性のある人。
光造形方式を見送り、FDM方式を選ぶべき人
- ワンルーム住まいや同居家族・ペットと同じ空間に置く人:居住空間でレジンを扱うことは、健康被害や誤飲事故、異臭トラブルの引き金にしかなりません。
- 日用品や工具、機械部品を作りたい人:フック、スマホスタンド、屋外で使用するパーツ、強度や柔軟性が必要なギアなどは、PETGやABSが使えるFDM方式の方が圧倒的に耐久性に優れます。
- 「プリントボタンを押したら放置して寝たい」人:後処理の手間をかけず、完成品をすぐに手にして遊びたい人は、最新の高速FDM機(Bambu Lab等)を選択する方が幸福度は何倍も高くなります。
【3d プリンター 光 造形】に関するよくある質問(FAQ)
Q1:初心者はまず水洗いレジンから始めるべきですか?
A1:後処理の手軽さという観点では導入しやすい選択肢ですが、造形物の脆さや経年割れリスクが高い点に留意してください。また、「水洗い」であっても排水を下水に流すことは環境汚染および法令違反の恐れがあるため絶対に禁止です。長期保管する作品や強度を求める場合は、最初からABSライクなどの通常レジンとIPA洗浄環境を揃えることを推奨します。
Q2:光造形3Dプリンターは寝室やリビングに置いても問題ありませんか?
A2:絶対に避けてください。未硬化レジンが放つ揮発性有機化合物(VOC)は、目や喉の粘膜への刺激、頭痛、アレルギー発症の原因となります。窓へ直結する排気ダクトを備えた専用作業部屋か、生活エリアから完全に隔離された換気設備付きの密閉スペースに設置することが必須条件です。
Q3:造形物がプラットフォームにくっつかず、バット底に板状に固まる原因は何ですか?
A3:主な原因は「初期層(ボトムレイヤー)の露光時間不足」「レジン液温の低下(20℃未満)」「造形プレートのレベリング(水平出し)の狂い」「FEP/PFAフィルムの劣化やテンション不足」の4点です。冬場はボトルごと湯煎してレジンを25℃前後に温め、初期層の露光時間を長めに設定し直すことで解決するケースが多く見られます。
Q4:使わなくなった未硬化レジンや汚れたIPAの捨て方はどうすればよいですか?
A4:未硬化の液体レジンは、透明なビニール袋などに広げて天日干しし、紫外線を当てて完全にプラスチック状に硬化させてから「不燃ごみ」として廃棄します。IPA廃液は日光で浮遊する樹脂を硬化・沈殿させてフィルターで濾過し、上澄みを再利用するか、蒸発乾固させるか、自治体の指定する危険物・産業廃棄物処理ルートに従って適切に処分してください。
まとめ:今後の動向と失敗しないための判断基準
光造形3Dプリンターは、2026年に入りハードウェアの成熟期を迎えました。14K〜16Kの超高解像度パネルやチルト剥離機構、温度管理センサーの統合により、機械側の不具合に起因するプリント失敗は過去のものとなりつつあります。今日においてプリントの成否を分けるのは、もはやプリンター自体の性能ではなく、「スライサーソフト(CHITUBOX等)による綿密なサポート設計」と「作業環境の安全衛生管理」という、人間側の運用力です。
「圧倒的な滑らかさと微細ディテールを手に入れるために、化学実験のような後処理と排気環境の整備を受け入れられるか」。この問いに対して明確に「YES」と答えられるクリエイターにとって、光造形3Dプリンターは創作活動の地平を劇的に押し広げる無二の相棒となります。ご自身の住環境と製作目的を冷静に見つめ直し、後悔のない最適な1台を選び抜いてください。 (出典: 3d プリンター 光 造形(Yahoo!ニュース))
最新のトレンドや話題のニュースをわかりやすく解説するWebライターです。読者の皆様に役立つ情報を日々お届けしています。