隅肉溶接とは?突合せとの違いから脚長・強度計算まで徹底解説
構造物や産業機械、板金筐体の設計・製造において、もっとも頻繁に採用される接合工法が「隅肉溶接(フィレット溶接)」です。直交または斜交する2つの母材が交わる隅部に三角形断面の溶接金属を盛り付けるこの技術は、開先加工の手間を省きつつ実用的な強度を確保できるため、鉄骨建築から精密機械フレームに至るまで現代のものづくりを根底で支えています。
しかし、設計現場と加工現場の間では「指示された脚長が過大で母材が熱歪みを起こした」「のど厚の解釈を誤り、許容応力度を満たせなかった」といったトラブルが後を絶ちません。2026年現在の高精度製造基準と最新JIS規格を踏まえ、突合せ溶接との決定的な違い、脚長・のど厚の厳密な計算ルール、図面記号の読み解き方から施工欠陥の防止策まで、工学的な根拠に基づいて体系的に解説します。
📌 【この記事の重要ポイントまとめ】
- 要点1:隅肉溶接は開先加工なしで部材の交差部を接合する経済的な手法であり、応力伝達がすべて「せん断応力」として計算される点が突合せ溶接との最大の違いです。
- 要点2:強度計算の基礎となる「理論のど厚」は脚長に0.7を乗じて求め、有効溶接長さはクレータ部を除外して「全長から脚長の2倍を差し引く」設計ルールが必須となります。
- 要点3:「過大な脚長は強度を高めるどころか熱変形と母材脆化を招く」という現場の盲点を排し、許容応力度の基準に合致した適正サイズを選定することが設計成功の鉄則です。
【基礎比較】隅肉溶接とは?突合せ溶接との決定的な違いと適用箇所
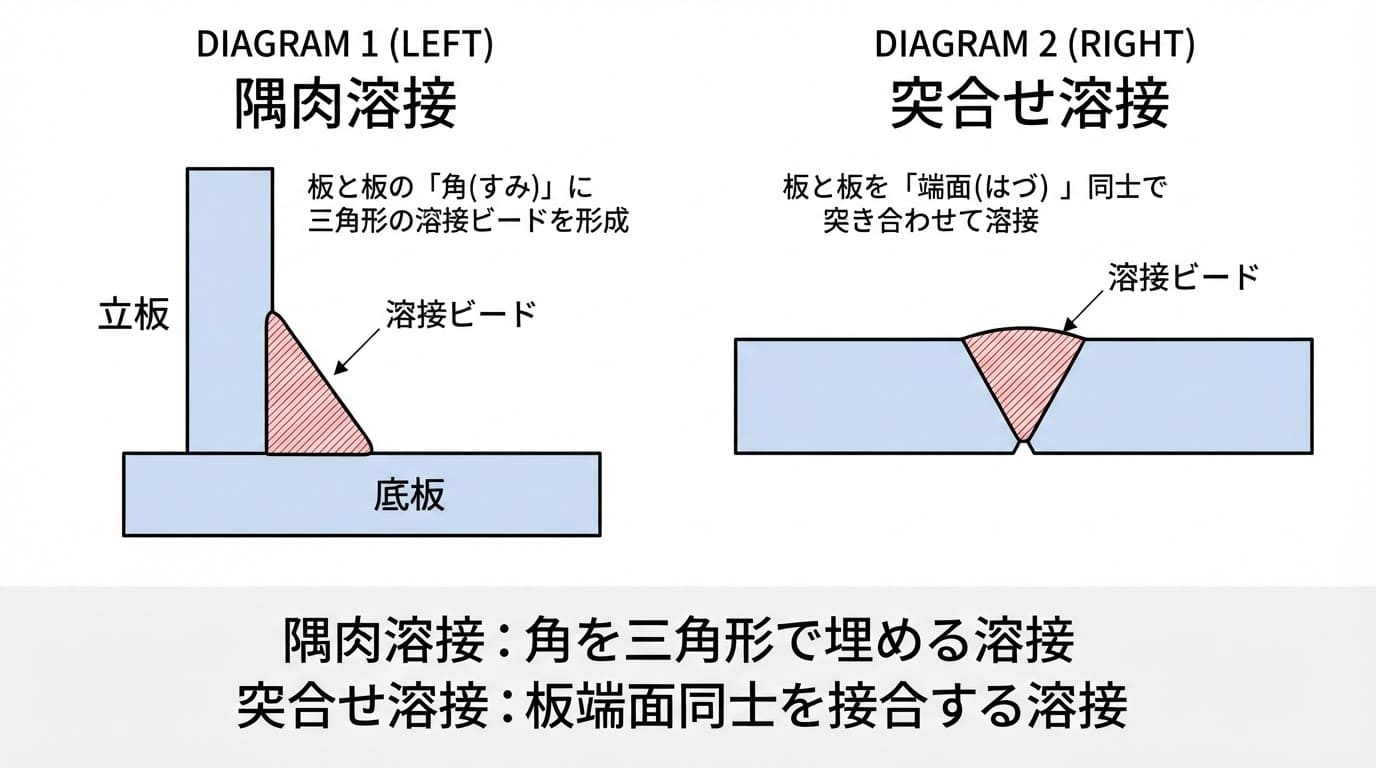
隅肉溶接とは、T字継手、L字継手、重ね継手など、2つの部材が角度を持って交わる「すみ部(コーナー)」に三角形のビードを形成して結合するアーク溶接手法を指します。英語表記では「Fillet Welding(フィレット溶接)」と呼ばれ、鋼板加工や架台、建築鉄骨梁の仕口部など、あらゆる機械・構造部品で多用されています。
設計者がまず把握すべきは、部材同士を端面で一直線につなぐ隅肉溶接突合せ溶接違いです。突合せ溶接(完全溶込み開先溶接)は部材端面にV形や開先加工を施して断面全体を一体化させるため、母材と同等の一体感と高い引張・曲げ耐力を発揮します。一方、隅肉溶接は開先を加工せず母材の表面同士を三角形の肉盛りで固定する形態をとるため、構造内部に応力集中が生じやすく、外力は主に溶接金属の「せん断力」として伝達されます。
加工コストの観点では、端面の面取りや精密な突き合わせ調整が不要な隅肉溶接が圧倒的に有利です。日本溶接協会(WES)や日本建築学会(AIJ)の技術資料でも、静的荷重が主体のフレーム接合や二次部材の締結には隅肉溶接が推奨されています。両者の力学的特性と生産性の差異を比較表で整理しました。
| 項目 | 詳細・数値データ | 一般的な基準・相場 | 編集部の見解・評価 |
|---|---|---|---|
| 開先加工の有無 | 原則不要(直角・平坦面のまま溶接可能) | 突合せ溶接は開先角度30°〜60°の加工が必須 | 加工前工数を大幅に削減し、短納期化に直結する |
| 応力伝達と耐力設計 | 主荷重が「のど断面のせん断応力」として作用 | 突合せは引張・圧縮を母材断面積と同等で負担 | 繰り返し疲労荷重や重耐震部には過信が禁物 |
| 加工コスト・施工速度 | 突合せ溶接比で加工コストを約35〜50%削減可能 | 1パス施工可能な脚長6mm以下が最も高効率 | 機械架台や筐体製作における第一選択肢として妥協がない |
| 検査手法の難易度 | 目視検査(VT)、磁粉探傷(MT)、浸透探傷(PT) | 突合せは超音波(UT)や放射線透過(RT)が標準 | 内部欠陥の非破壊検査が難しいため、施工管理が命運を握る |
【図面・設計】隅肉溶接記号の書き方とのど厚・脚長計算の鉄則
設計者の意図を施工現場へ正確に伝達する出発点が、JIS規格に準拠した図面指示です。隅肉溶接JIS規格解説において中心となるJIS Z 3021(溶接記号)では、水平な「基線」に対して接合部を指し示す「矢」、そして溶接形状を表す「直角三角形の記号」を組み合わせて表記します。
隅肉溶接記号書き方の実務ルールとして、直角三角形の垂直線は「必ず基線の左側」に描くことが国際標準(ISO/JIS)で厳格に定められています。右側に直角を描くのは重大な図面ミスとなります。三角形記号が基線の下側にあれば「矢の側(手前側)」を溶接し、上側にあれば「矢の反対側」を溶接することを意味します。基線の上下双方に三角形を配置すれば「両面隅肉溶接」の指示になります。
次に、断面強度を決定づける2つの最重要パラメーターが「脚長(きゃくちょう:Sまたはz)」と「のど厚(のどあつ:a)」です。隅肉溶接脚長計算と隅肉溶接のど厚の間には幾何学的な直角二等辺三角形の明確な関係式が成立します。
三角形の溶接断面において、母材表面に沿った溶接金属の幅を脚長と呼び、直角の頂点から対辺(溶接止端を結ぶ線)に下ろした垂線の長さを「理論のど厚」と定義します。脚長が等脚(S)である場合、直角二等辺三角形の幾何学関係から以下の式が導き出されます。
理論のど厚(a) = 脚長(S) × cos 45° ≒ 0.707 × S (実務上は 0.7 × S)
図面に「6」と数値が指示された場合、JIS規格では脚長6mm(S=6mm)を指すのが原則です。このときのど厚は約4.2mmとなります。また、設計上で隅肉溶接有効長さ(Lw)を算出する際は、始端・終端に生じる溶込みの浅い欠陥部分(クレータ)を差し引く必要があります。設計上の有効溶接長さは「実際の溶接全長(L)から脚長(S)の2倍を引いた値(Lw = L - 2S)」として取り扱うことが建築鉄骨や圧力容器の安全基準で義務付けられています。
【力学解析】隅肉溶接強度計算詳細まとめ|許容応力度の基準と算出法
構造設計で安全率を確保するためには、応力伝達メカニズムを数値化する隅肉溶接強度計算詳細まとめの理解が欠かせません。隅肉溶接に作用する引張力、圧縮力、せん断力は、力学モデル上すべて「のど断面におけるせん断応力」として評価します。
有効のど断面積(Aw)は、理論のど厚(a)と有効溶接長さ(Lw)の積で表されます。継手に作用する全荷重をPと置いた場合、溶接部に生じるせん断応力度(τ)は以下の計算式で求められます。
τ = P / Aw = P / (a × Lw) = P / (0.7 × S × (L - 2S))
この発生応力度τが、母材や溶接棒の材質ごとに定められた隅肉溶接許容応力度(fs)を下回っていれば安全と判定されます。建築基準法施行令第92条および日本建築学会の基準によれば、一般構造用圧延鋼材SS400(基準強度F = 235 N/mm²)を使用する場合の許容応力度は次のように規定されています。
- 長期許容せん断応力度(常用荷重):fs = F / (1.5 × √3) ≒ 90.4 N/mm²(短期許容応力度はこの1.5倍の約135.6 N/mm²)
- 機械設計(安全率を考慮した一般産業機械):静的荷重でおよそ50〜60 N/mm²、繰り返し変動荷重を受ける疲労設計領域では20〜30 N/mm²程度まで許容値を制限することが一般的です。
曲げモーメント(M)やねじりモーメント(T)が複合して作用するブラケット構造などの場合、図心のまわりの断面二次モーメント(I)や極断面二次モーメント(Ip)を計算し、引張側とせん断側の合成応力を算出して許容応力度と比較検討します。

【実態検証】利用者の生の声と製造現場目線で見えたリアル
図面上では完璧に思える計算も、製造現場に回った瞬間に予期せぬ摩擦を引き起こすケースがあります。製造現場の技術者コミュニティや溶接工の手記、業界調査のレポートからは、設計室と工場の間にある深刻な認識ギャップが浮かび上がります。
ベテラン製缶職人の証言録やSNS・技術掲示板に寄せられる現場の生の声として最も多いのが、「設計者が不安に駆られて脚長を大きく指示しすぎる」という切実な訴えです。
「板厚3.2mmの薄板アングルに脚長6mmの隅肉溶接が指定されていて頭を抱えた。無理に盛れば熱で母材が波打ち、歪み取り作業に半日取られて赤字になる」「溶接脚長を無駄に大きくすると、パス数(重ね塗り回数)が1回から3回に増え、入熱量が跳ね上がって裏面のメッキが完全に焼損する」といった証言が散見されます。
溶接サイズ選定理由の背景には、設計者の「念のための安全マージン」が存在します。しかし、肉盛りの体積は「脚長の二乗」に比例して増加します。脚長を4mmから8mmへと2倍に増やすと、必要な溶着金属量と入熱量は約4倍に膨れ上がります。現場の溶接工は変形防止治具の設置や拘束に膨大な工数を割かれ、結果的に構造全体の残留応力を増大させてしまう皮肉な結果を招きます。
こうした課題を解決するため、隅肉溶接施工方法最新のトレンドとして、2020年代半ば以降は「高密度・低入熱なファイバーレーザー溶接機」や「デジタルパルスMAG溶接システム」の導入が急速に進んでいます。極小の入熱で深い溶込みを確保し、脚長を必要最小限に抑えながら設計強度を満たす工法が標準化されつつあります。
【施工品質】隅肉溶接欠陥原因と対策|アンダーカット防止と品質管理
どんなに入念な強度計算を行っても、施工段階で内部・外観欠陥が生じれば設計通りの耐力は発揮できません。特に注意を要するのが隅肉溶接欠陥原因と対策の筆頭に挙げられる「アンダーカット」と「オーバーラップ」です。
アンダーカットとは、溶接止端部の母材が過大な熱によって溶け落ち、溝状にくぼんで肉不足が生じる致命的な欠陥です。止端部は応力集中がもっとも発生しやすい特異点であるため、アンダーカットが存在すると疲労強度が著しく低下し、早期破壊の起点となります。
現場における隅肉溶接アンダーカット防止の具体策は、以下の作業パラメーター管理に集約されます。
- 溶接電流の適正化:母材板厚に対して電流値が高すぎると母材が過剰に溶損します。適切な電流・電圧比を厳守します。
- 運棒速度(トーチスピード)の維持:送り速度が速すぎると、溶融金属がくぼみを埋める前に凝固してしまいます。適切なプール形成を確認しながら均一な速度を保ちます。
- トーチ角度の均等保持:部材交差部に対し、45度のトーチ角度を正確に維持します。片側に倒れすぎると、上板側の母材が削り取られてアンダーカットの原因になります。
一方、電流不足や溶接速度の遅延によって溶けた金属が母材と融合せず垂れ下がる「オーバーラップ」、シールドガス不足による「ブローホール(気孔)」、急冷時に発生する「ビード割れ」も厳重な対策が必要です。JIS Z 3104(鋼溶接部の放射線透過試験方法)や浸透探傷試験(PT)を工程内に適切に組み込み、欠陥率を抑える品質管理体制が求められます。

【プロの結論】一般に知られていない盲点と設計で採用すべき判断基準
ものづくり現場で繰り返される最大の誤謬は、「溶接サイズは大きければ大きいほど強度が高く安全である」という思い込みです。
力学理論上、脚長を母材板厚(t)以上に大きくしても接合強度は頭打ちになります。なぜなら、破壊は溶接金属内部だけでなく、熱影響を受けた「母材の熱影響部(HAZ)」や母材そのものの境界で発生するためです。薄板と厚板を組み合わせる場合、脚長は「薄い側の母材厚さ(t_min)」を基準に選定するのが鉄則です。
日本溶接協会の指針でも、隅肉溶接の最大脚長は薄板側の板厚と同等、あるいは板厚の約70%(S ≒ 0.7t)に設定することが推奨されています。これを超えて脚長を盛る行為は、重量増、コスト増、熱歪みの誘発という三重苦を背覚悟で招くだけの技術的悪手といえます。
【プロの判断基準】隅肉溶接の採用適性チェックリスト
- 採用すべきケース:
- 機械架台、ベースフレーム、制御盤・筐体などの直交・T字接合
- 開先加工のコストや工数を削減し、大量生産または短納期を最優先したい構造物
- 荷重方向が明確で、極端な繰り返し交番荷重や衝撃引張が加わらない二次部材
- 慎重になるべき・適用を避けるべきケース:
- 圧力容器や配管の高圧密封継手(突合せ完全溶込み溶接が必須)
- 止端部に強烈な曲げ引張応力が集中する片面溶接構造(裏止端からの疲労亀裂リスク)
- 極薄板(板厚1.0mm以下)でアーク溶接による母材溶落ちや熱変形を許容できない精密部材
【隅肉溶接とは】に関するよくある質問(FAQ)
Q1:隅肉溶接の脚長は板厚に対してどのくらいに設定すべきですか?
A1:一般的に、薄い側の母材板厚(t)に対して「S ≒ 0.7t〜1.0t」を目安に設定します。例えば板厚4.5mmと9mmの部材をT字接合する場合、薄い側の4.5mmを基準として脚長は3.5mm〜4.5mm程度が適正サイズです。母材板厚を超えるような過大な脚長指示は、熱変形や母材の組織劣化を招くため避ける必要があります。
Q2:隅肉溶接の有効溶接長さの計算で「2S引く」のはなぜですか?
A2:溶接の開始点(始端)と終了点(終端)には、溶け込みが浅くなったりアークの消え際にくぼみができる「クレータ」と呼ばれる欠陥が生じやすいためです。この端部領域は所定の強度を期待できないため、安全を見込んで両端からそれぞれ脚長S分、合計で「2S」を全体のビード長から減じて有効溶接長(Lw = L - 2S)として計算します。
Q3:突合せ溶接と隅肉溶接はどちらが強度的に優れていますか?
A3:純粋な接合強度と疲労強度においては、開先を加工して母材を一体化させる「突合せ溶接(完全溶込み)」が優れています。しかし、隅肉溶接も適切なのど厚を確保して両面から溶接すれば十分な構造耐力を発揮します。突合せ溶接は開先加工コストが高くつくため、強度が最優先される主骨格には突合せ溶接、二次構造やフレームには隅肉溶接というように適材適所で使い分けるのが合理的です。
まとめ:今後の動向と失敗しないための判断基準
隅肉溶接は、開先加工不要という抜群のコストパフォーマンスと高い実用性を兼ね備えた、金属接合の基幹技術です。その信頼性を最大化するためには、突合せ溶接との力学的相違を直視し、「外力はのど断面のせん断応力で受ける」という基本原則に立ち返る必要があります。
過剰な脚長指示による母材の歪みやコスト増大を排し、理論のど厚(0.7S)と有効長さ(L - 2S)に忠実な強度計算を実行すること。そしてアンダーカット等の欠陥を生じさせない施工管理を徹底することこそが、堅牢で美しいものづくりを成功に導く唯一の道筋です。 (出典: 隅 肉 溶接 と は(Yahoo!ニュース))
情報を整理して届けることが得意なWebディレクター。ユーザー視点に立った記事作成を目指しています。